مرّ بمعظم ورش تصنيع الفولاذ وسترى المشهد نفسه في كل محطة: مُجمِّع (fitter) يمسك رسمًا بيد، ويدقق في علامة مطلية على جائز، ويكتب تلك العلامة بيده الأخرى في جهاز لوحي أو جدول بيانات. ثم ينتقل الجائز، ويكتبها الشخص التالي من جديد. كل علامة تُكتب يدويًا فرصة صغيرة للخطأ، والورشة المزدحمة تكتب آلاف العلامات أسبوعيًا.
تتناول هذه المقالة إزالة هذا الإدخال اليدوي. ما هي علامة القطعة (piece mark)، ولماذا يتفوق ملصق الباركود على العلامة المطلية مع لوحة المفاتيح، وأي نوع من الباركود يصلح فعلًا في أرضية الورشة، وكيف تبدو الحلقة الكاملة من القص إلى الشحن. الأمثلة من طريقة بنائنا لتدفق الملصقات والمسح في SteelFlow، نظام MES الخاص بنا لمصنّعي الفولاذ، لكن الأفكار تنطبق على أي نظام تستخدمه.
ما علامة القطعة ولماذا تفشل
كل جزء في منشأة فولاذية يحمل علامة على رسم الورشة، مثل B12 أو brp/6 أو C1-pla. تُلحَم الأجزاء في تجميعات، ويحمل التجميع علامته الخاصة. بالعلامة يعرف كل من يأتي لاحقًا، من اللحّام إلى فريق التركيب، أي قطعة هي أي قطعة.
المشكلة أن العلامة تعيش في ثلاثة أماكن في آن واحد: في برنامج النمذجة وعلى الورق وعلى الفولاذ. وحين تتابع الورشة التقدم يدويًا، على شخص أن يقرأ الفولاذ وينسخه إلى النظام في كل خطوة. ومن هنا تأتي الأخطاء:
- تُستبدل علامات متشابهة (
B12وB21، و1/2pl/1و1/2pl/7). - يُبلَّغ عن صف جزء من خمس قطع أنه «تم» بينما مرّت ثلاث قطع فقط من الخمس بالمحطة.
- تبهت العلامات المطلية أو تُسحل قبل اللحام، فيخمّن المُجمِّع.
- يحدث الإدخال في نهاية الوردية من الذاكرة، لا حين وقع العمل.
الحل: ملصق واحد لكل قطعة فعلية
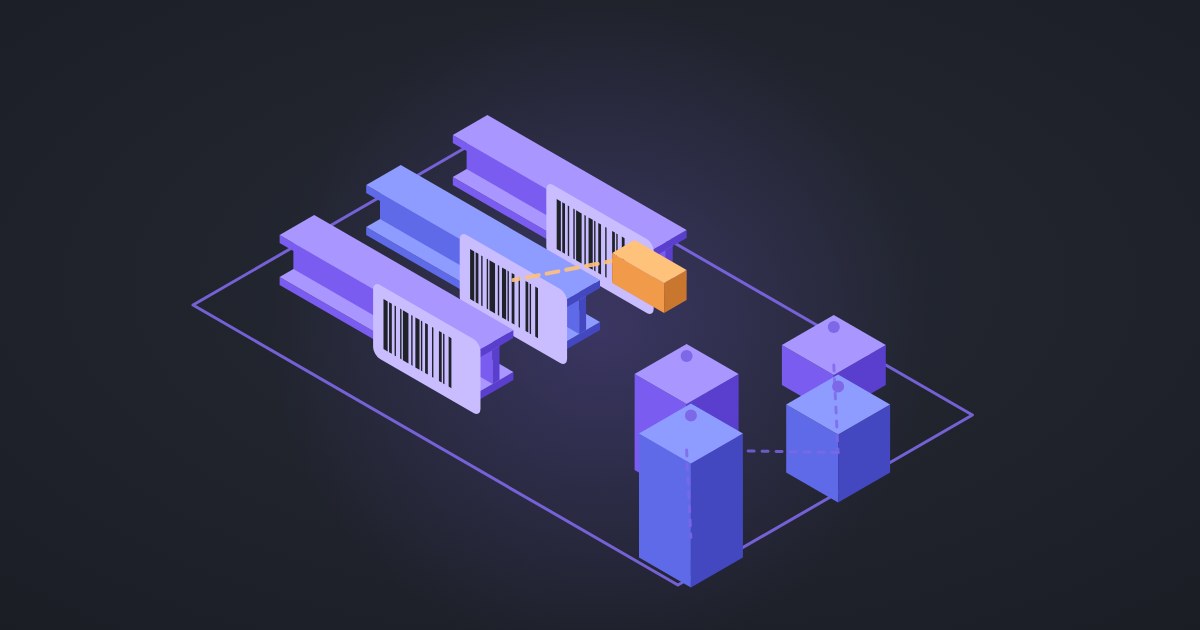
أول قرار مهم هو ما الذي يمثله الملصق. صف في قائمة المواد (BOM) يقول غالبًا «الجزء B12، الكمية 5». وإن طبعت ملصقًا واحدًا لهذا الصف فقد عدت إلى العدّ اليدوي. لذلك قاعدتنا بسيطة: ملصق واحد لكل قطعة فعلية. صف من خمس قطع يطبع خمسة ملصقات، يحمل كل منها العلامة نفسها مع «1 / 5» و«2 / 5» وهكذا.
يحمل كل ملصق في SteelFlow المعلومات التي يحتاجها المُجمِّع عند الرف دون أن يفتح شيئًا:
- رمز المشروع واسمه،
- علامة التجميع وعلامة الجزء،
- المقطع ودرجة الفولاذ والطول والوزن،
- مرحلة التركيب إن كان المشروع يستخدم مراحل،
- رقم القطعة في الصفوف متعددة القطع،
- باركود يشفّر العلامة.
تأتي الملصقات مباشرة من قائمة المواد المستوردة أصلًا من النموذج، فلا يعيد أحد كتابتها. وإن كانت قائمة المواد لديك لا تزال تُكتب يدويًا فأصلح ذلك أولًا؛ كتبنا عن إدخال قائمة مواد Tekla دون إعادة إدخال يدوي. الورقة ملف PDF عادي بحجم A4 من الملصقات، حتى 500 قطعة في الطبعة الواحدة، فطابعة مكتبية وحزمة ورق ملصقات تكفيان للبدء.
Code 128 أم رمز QR؟
يبدو هذا سؤالًا صغيرًا. وهو ليس كذلك، لأنه يقرر أي ماسح ضوئي ستشتري.
Code 128 باركود خطي، صف الأشرطة السوداء المألوف. يحمل نصًا قصيرًا جيدًا وتقرؤه تقريبًا كل الماسحات اليدوية الليزرية أو الخطية دون إعداد. ومعظم هذه الماسحات تعمل «كلوحة مفاتيح وسيطة»: يصل المسح إلى التطبيق كأن شخصًا كتبه وضغط Enter. فلا برنامج تشغيل ولا تطبيق اقتران، ويعمل مع متصفح الجهاز اللوحي.
رموز QR تحمل بيانات أكثر بكثير ويمكن لكاميرا الهاتف قراءتها. لكنها تحتاج إلى ماسح تصويري ثنائي الأبعاد، وكاميرات الهواتف تعاني مع الوهج والغبار والقفازات، وهذه بالضبط أرضية الورشة.
علامة القطعة قصيرة. لا حاجة إلى حشر سجل الجزء كله في الرمز، فقط العلامة، لأن النظام يعرف كل شيء آخر عنها. ولهذه المهمة يكفي Code 128، ويتيح لورشة أن تستخدم ماسحات رخيصة ومتينة قد تملكها أصلًا. نستخدم المجموعة الفرعية Code 128-B التي تغطي الأحرف المطبوعة التي تستخدمها العلامات (حروف وأرقام وشرطات مائلة وواصلات) دون تبديل الأوضاع. وإن احتوت علامة على حرف لا يستطيع الباركود حمله، يرفض SteelFlow طباعتها بدل أن ينتج ملصقًا يُقرأ كشيء آخر. هذا الرفض ميزة: ملصق خاطئ أسوأ من لا ملصق.
ماذا يحدث في المحطة
شاشة المحطة مبنية على قاعدة واحدة: لا ينبغي أن يضطر المشغّل إلى الكتابة. والتدفق:
- اختر المشروع والمحطة مرة واحدة في بداية الوردية (القص أو الثقب أو التجميع أو اللحام أو السفع أو الطلاء أو الشحن أو ما يستخدمه مسارك).
- امسح الملصق.
- تعرض الشاشة الجزء: العلامة والمقطع ومصدره والخطوة التالية في مساره.
- أكّد بزر كبير واحد.
خلف ذلك الزر يسجّل النظام تغيير حالة لتلك القطعة، مع من فعله وأين ومتى. والسجل للإضافة فقط، فيُصحَّح المسح الخاطئ بإدخال جديد، لا بتعديل القديم بصمت.
بعض المحطات تعمل على تجميعات كاملة لا أجزاء منفردة. في محطة التجميع أو اللحام، يؤدي مسح علامة التجميع إلى نقل كل أجزائه معًا، فلا يمسح اللحّام عشرين قطعة واحدة واحدة. وهناك أيضًا وضع الدفعات لحين تمر حزمة كاملة من الصفائح بمحطة دفعة واحدة.
المسح محصور في المشروع المختار. وإن مسح مشغّل ملصقًا يخص عملًا آخر، تقول الشاشة ذلك بدل أن تنقل القطعة الخطأ.
ماذا لو انقطعت الشبكة؟
أرضيات الورش ليست مكاتب. الواي فاي ضعيف قرب رفوف الفولاذ، وأحيانًا ينقطع الاتصال تمامًا. نظام مسح يتوقف عند انقطاع الشبكة سيُهجر خلال أسبوع، لأن العمل لا يتوقف.
في SteelFlow تعمل المحطة على نسخة محلية من بيانات المشروع على الجهاز اللوحي. يُحفظ المسح محليًا أولًا ويُرسَل إلى الخادم عند عودة الاتصال. ويبقى للخادم القرار النهائي: حين تصل عمليات المسح المصفوفة يطبّقها بالترتيب ويرفض ما يخالف القواعد، كأن تنقل جزءًا إلى حالة يمنعها حجز جودة مفتوح. شرحنا لماذا يهم هذا بمزيد من التفصيل في نظام MES بنهج العمل دون اتصال أولًا في أرضية الورشة.
ماذا تحصل عليه حين تُمسح العلامات
حين تُمسح العلامات تحصل على:
- العمل الجاري الحقيقي. ترى الآن كم قطعة من كل تجميع مرّت بكل محطة، لا كما في تقرير الجمعة الماضية.
- اختناقات يمكنك الإشارة إليها. حين يكبر طابور محطة كل يوم، يظهر في الأرقام قبل أن يظهر تأخيرًا في التسليم.
- الجاهزية لكل شحنة. لكل شحنة أو مرحلة تركيب ترى نسبة الجاهزية والقطع الناقصة.
- التتبّع للجودة. علامة القطعة نفسها ترتبط بسجلات اللحام ونتائج الفحص اللاإتلافي (NDT) وفحوصات الطلاء، فيُبنى ملف الجودة النهائي من السجل لا من مجلد أوراق متفرقة.
وإن كنت لا تزال تقرر هل تحتاج MES أصلًا، فابدأ بـما هو MES في تصنيع الفولاذ؛ وتتبّع الباركود عادةً أول جزء يستحق التنفيذ.
خطة تنفيذ عملية
لا تحتاج إلى وسم الورشة كلها في اليوم الأول. تسلسل يعمل:
- اختر مشروعًا واحدًا ومحطتين. القص والشحن ثنائي جيد: واحدة في بداية التدفق وواحدة في نهايته.
- اطبع الملصقات عند القص. يوضع الملصق على القطعة وهي تخرج من المنشار أو طاولة البلازما، قبل أن يختلط شيء.
- اشترِ ماسحين أو ثلاثة خطية تعمل كإدخال لوحة مفاتيح، واختبرها بالقفازات وبملصقات مغبرّة.
- اتفقوا على معنى «تم» في كل محطة. المسح لا يفيد إلا إذا أكّد الجميع في نقطة العمل نفسها.
- بعد أسبوعين قارن عدّ النظام بعدّ فعلي في الساحة. إن تطابقا فأضف المحطات التالية. وإن لم يتطابقا فاكتشف أين تُتخطى عمليات المسح قبل إضافة المزيد.
أمران يخطئان عادةً. ملصقات توضع حيث سيزيلها السفع أو السحل (ضعها على وجه يبقى نظيفًا، أو أعد طباعتها بعد السفع)، ومحطات يمسح فيها الناس دفعة واحدة في نهاية اليوم «لتوفير الوقت»، فيعود التأخير الذي كنت تحاول إزالته.
من أين تبدأ
إن كانت علاماتك تخرج أصلًا من نموذج، فالجزء الأصعب قد أُنجز؛ والباقي طابعة وبضعة ماسحات والانضباط في المسح لحظة وقوع العمل. وإن أردت أن ترى كيف تتكامل ورقة الملصقات وشاشة المحطة وطابور العمل دون اتصال، اطّلع على SteelFlow أو تواصل معنا وسنعرضه عليك على أحد رسوماتك.
الباركود أم الوسم الآلي؟
إذا كان لديك خط CNC لمعالجة الجسور، فالآلة نفسها تستطيع وضع علامة على الفولاذ. وكل طريقة تترك نوعًا مختلفًا من العلامات:
- الختم الصلب (Hard stamping). قالب يطبع الحروف في سطح الفولاذ بالضغط. تقبل آلة V631 من Voortman وحدة ترقيم هيدروليكية بقرص من 36 حرفًا بارتفاع 10 مم، وتقول Voortman إن الحروف تبقى مقروءة بعد السفع بالخردق والطلاء.
- الخدش (Scribing) والوسم بالتفريز. أداة من الكاربايد تخدش أو تفرز خطوطًا ونصوصًا ورموز لحام. تضع آلة Lexington من FICEP رقم القطعة التي ستُركّب ورموز اللحام على ما يصل إلى أربعة أوجه، مع عمق قابل للضبط للفولاذ الذي سيُجلفن أو يُطلى. وتنفذ آلة V704 من Voortman وسم التخطيط على الأوجه الأربعة في مرور واحد.
- الوسم بالبلازما. تكتب آلة PeddiWriter من Peddinghaus بشعلتي بلازما، وتقول الشركة إن العلامات تبقى مرئية على الأسطح المسفوعة وحتى مع الصدأ أو القشور.
- الطباعة النافثة للحبر (Ink-jet). طباعة النص على السطح سريعة ولا تحفر في الفولاذ، لكننا لم نجدها مدرجة في صفحات خطوط الجسور المذكورة أعلاه، فاسأل مورد آلتك.
هذه العلامات تأتي من النموذج. يكتب Tekla Structures ملفات NC بصيغة DSTV، وغالبًا ملف واحد لكل قطعة. ويذكر وصف ملف DSTV في وثائق Tekla كتلة SI للختم الصلب وكتلتي KO وPU للوسم، أما علامات التنقيط (pop-marks) فتُكتب في كتلة BO كثقوب قطرها 0 مم. ويمكن أن تتضمن إعدادات الختم الصلب رقم المشروع ورقم الدفعة والمرحلة ورقم القطعة ورقم التجميعة. وافتراضيًا يُنشئ Tekla الختم للقطعة الرئيسية فقط.
متى يبقى الملصق مفيدًا إذن؟ العلامة المختومة أو المخدوشة تخبر العامل أي قطعة هذه، لكنها لا تسجل متى مرت القطعة بمحطة أو من عمل عليها، فهذا يحتاج إلى مسح. ويغطي الملصق أيضًا القطع التي لا تمر بخط الجسور، مثل الألواح والوصلات المقطوعة في مكان آخر، والقطع الثانوية التي لا تحصل على ختم افتراضيًا. والترتيب العملي هو استخدام الاثنين معًا: العلامة الآلية هوية دائمة على الفولاذ، والملصق للمسح حتى مرحلة السفع، ثم تُعاد طباعته بعد السفع إذا كان التتبع يجب أن يستمر حتى الشحن.
مسح رقم القطعة هو أيضًا أساس تدقيق جودة اللحام، لأنه يربط كل لحام باللحّام وWPS ونتيجة الاختبار. راجع السجلات التي يطلبها مدقق ISO 3834.
الأسئلة الشائعة
ما هي علامة القطعة (Piece Mark) في تصنيع الهياكل الفولاذية؟
علامة القطعة هي المعرّف الذي تحصل عليه كل قطعة في رسم الورشة، مثل B12 أو C1-pla. تُلحم القطع في تجميعات تحمل علاماتها الخاصة، ويستخدم الجميع لاحقاً، من اللحّام إلى فريق التركيب، هذه العلامة لمعرفة أي قطعة هي أي قطعة. وهي موجودة في النموذج وعلى الورق وعلى الفولاذ نفسه.
هل الأفضل استخدام Code 128 أم رمز QR لملصقات علامات القطع؟
عادةً يكفي Code 128. علامة القطعة نص قصير، والنظام يعرف بقية بيانات القطعة. تقرأ معظم الماسحات الخطية اليدوية Code 128 مباشرة كمدخل لوحة مفاتيح دون برنامج تشغيل أو تطبيق اقتران، بينما يحتاج رمز QR إلى ماسح ثنائي الأبعاد أو كاميرا هاتف تتأثر بالوهج والغبار والقفازات.
كم ملصقاً تحتاج القطعة متعددة الكمية؟
ملصق واحد لكل قطعة فعلية. إذا قال سطر قائمة المواد إن القطعة B12 بكمية 5، فاطبع خمسة ملصقات تحمل العلامة نفسها مع 1 / 5 و2 / 5 وهكذا. ملصق واحد للسطر كله يعيد العدّ اليدوي، وقد يُسجَّل السطر كمنجز بينما مرت ثلاث قطع فقط بالمحطة.
كيف تبدأ الورشة تتبع القطع بالباركود؟
ابدأ بمشروع واحد ومحطتين، مثل القص والشحن. ضع الملصق على القطعة لحظة خروجها من المنشار أو آلة البلازما، واشترِ ماسحين أو ثلاثة يعملون كمدخل لوحة مفاتيح واختبرها بالقفازات والملصقات المتربة، واتفقوا على معنى «منجز» في كل محطة، وبعد أسبوعين قارن عدد النظام بالعدّ الفعلي.