به بیشتر کارگاههای ساخت سازه فلزی که سر بزنید، در هر ایستگاه یک صحنه تکراری میبینید: کارگری که نقشه شاپ را در یک دست گرفته، مارک رنگی روی تیر را با دقت میخواند و با دست دیگر آن را در تبلت یا فایل اکسل تایپ میکند. بعد قطعه به ایستگاه بعدی میرود و نفر بعدی دوباره همان مارک را تایپ میکند. هر بار تایپ یعنی یک احتمال کوچک برای اشتباه، و یک کارگاه شلوغ هر هفته هزاران مارک تایپ میکند.
موضوع این مقاله حذف همین تایپ است: مارک قطعه دقیقاً چیست، چرا برچسب بارکددار از مارک رنگی و صفحهکلید بهتر است، چه نوع بارکدی واقعاً در کارگاه جواب میدهد، و چرخه کامل از برش تا ارسال چه شکلی دارد. مثالها از روشی آمده که برچسب و اسکن را در استیلفلو، سامانه MES ما برای سازندگان سازه فلزی، ساختیم؛ ولی این ایدهها برای هر نرمافزاری کاربرد دارد.
مارک قطعه چیست و کجا خراب میشود؟
هر قطعه در نقشه شاپ یک مارک دارد، مثلاً B12 یا brp/6 یا C1-pla. قطعهها به هم جوش میخورند و مونتاژ (اسمبلی) را میسازند و اسمبلی هم مارک خودش را دارد. همه افراد بعدی، از جوشکار تا اکیپ نصب، با همین مارک میفهمند کدام قطعه کدام است.
مشکل این است که مارک همزمان در سه جا زندگی میکند: در نرمافزار مدلسازی (مثل Tekla)، روی کاغذ و روی خود آهن. وقتی پیشرفت کار دستی ثبت میشود، یک نفر باید در هر مرحله مارک را از روی آهن بخواند و در سیستم وارد کند. خطاها از همینجا میآیند:
- مارکهای شبیه به هم جابهجا میشوند (
B12وB21، یا1/2pl/1و1/2pl/7). - ردیفی که پنج عدد قطعه دارد «انجامشده» گزارش میشود، در حالی که فقط سه عدد از ایستگاه رد شدهاند.
- مارک رنگی قبل از جوشکاری کمرنگ میشود یا زیر سنگفرز میرود و کارگر حدس میزند.
- ثبت در پایان شیفت و از حافظه انجام میشود، نه همان لحظهای که کار انجام شد.
هیچکدام بهتنهایی فاجعه نیست. ولی جمع همینهاست که باعث میشود گزارش تولید یک چیز بگوید و انبار و یارد چیز دیگر.
راهحل: یک برچسب برای هر قطعه فیزیکی
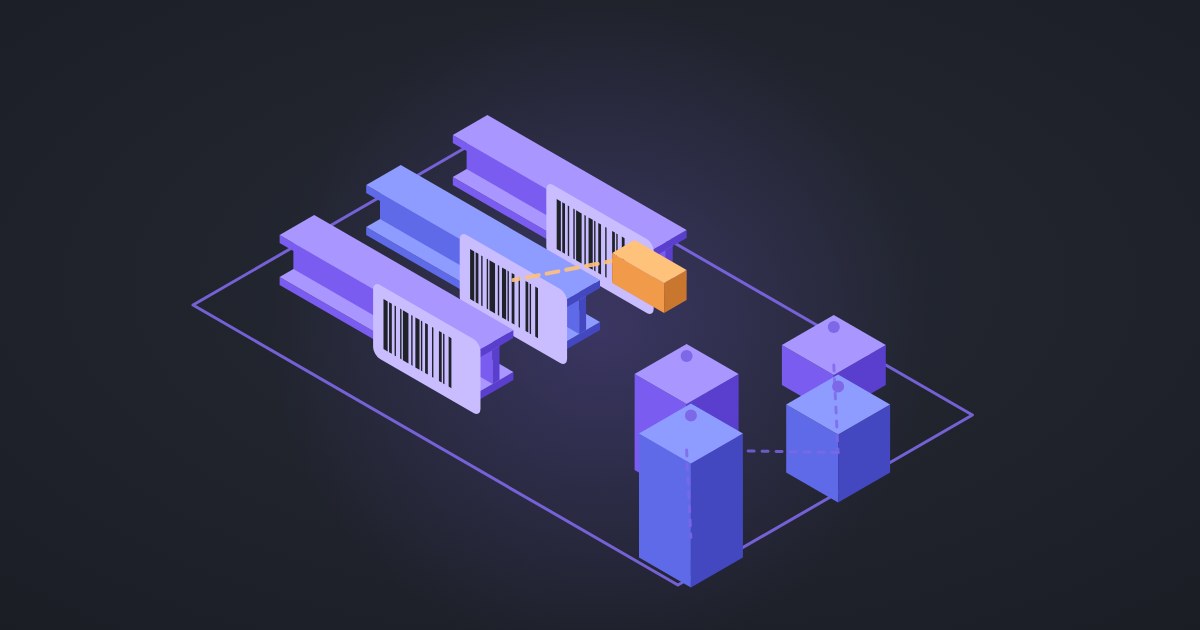
اولین تصمیم مهم این است که هر برچسب نماینده چه چیزی باشد. در BOM معمولاً نوشته شده «قطعه B12، تعداد ۵». اگر برای این ردیف یک برچسب چاپ کنید، دوباره به شمارش دستی برگشتهاید. قاعده ما ساده است: یک برچسب برای هر قطعه فیزیکی. ردیفی با تعداد پنج، پنج برچسب چاپ میکند که همه همان مارک را دارند بهاضافه «۱ از ۵»، «۲ از ۵» و الی آخر.
هر برچسب در استیلفلو اطلاعاتی را دارد که کارگر کنار قفسه بدون باز کردن هیچ برنامهای لازم دارد:
- کد و نام پروژه،
- مارک اسمبلی و مارک قطعه،
- پروفیل، گرید فولاد، طول و وزن،
- فاز نصب، اگر پروژه فازبندی دارد،
- شماره قطعه برای ردیفهای چندتایی،
- بارکدی که مارک را در خود دارد.
برچسبها مستقیم از BOMی ساخته میشوند که قبلاً از مدل وارد شده، پس کسی چیزی را دوباره تایپ نمیکند. اگر BOM شما هنوز دستی وارد میشود، اول همان را درست کنید؛ درباره ورود BOM از Tekla بدون تایپ دوباره جداگانه نوشتهایم. خروجی یک PDF معمولی A4 پر از برچسب است، تا ۵۰۰ قطعه در هر چاپ. فونت فارسی داخل PDF جاسازی میشود تا نام پروژههای فارسی بهجای حروف، مربعهای خالی چاپ نشوند. برای شروع یک پرینتر اداری و یک بسته کاغذ برچسب کافی است.
بارکد خطی (Code 128) یا QR کد؟
این سؤال کوچک به نظر میرسد، ولی نیست؛ چون تعیین میکند چه دستگاهی بخرید.
Code 128 یک بارکد خطی است، همان ردیف آشنای خطوط سیاه. یک رشته کوتاه را خیلی خوب نگه میدارد و تقریباً هر بارکدخوان دستی لیزری یا خطی بدون تنظیم خاصی آن را میخواند. بیشتر این دستگاهها مثل صفحهکلید عمل میکنند: نتیجه اسکن طوری وارد برنامه میشود که انگار کسی تایپ کرده و Enter زده. نه درایور میخواهد و نه برنامه جانبی، و با مرورگر تبلت هم کار میکند.
QR کد داده خیلی بیشتری جا میدهد و با دوربین گوشی هم خوانده میشود. ولی به اسکنر دوبعدی نیاز دارد و دوربین گوشی با انعکاس نور، گرد و خاک و دستکش مشکل دارد؛ یعنی دقیقاً شرایط کارگاه.
مارک قطعه کوتاه است. لازم نیست کل اطلاعات قطعه را داخل کد بچپانید؛ فقط مارک کافی است، چون بقیه اطلاعات را سیستم از قبل دارد. برای این کار Code 128 کافی است و اجازه میدهد از بارکدخوانهای ارزان و مقاومی استفاده کنید که شاید همین حالا در انبار دارید. ما از زیرمجموعه Code 128-B استفاده میکنیم که حروف، اعداد، اسلش و خط تیره مارکها را بدون تعویض حالت پوشش میدهد. اگر مارکی کاراکتری داشته باشد که بارکد نتواند حمل کند، استیلفلو چاپش را رد میکند تا برچسبی تولید نشود که موقع اسکن چیز دیگری خوانده شود. این رد کردن عمدی است: برچسب غلط از نبودن برچسب بدتر است.
در ایستگاه کاری چه اتفاقی میافتد؟
صفحه ایستگاه دور یک قاعده ساخته شده: اپراتور نباید تایپ کند. مراحل این است:
- یک بار در شروع شیفت پروژه و ایستگاه را انتخاب کنید (برش، سوراخکاری، فیتآپ، جوشکاری، سندبلاست، رنگ، ارسال یا هر مسیری که دارید).
- برچسب را اسکن کنید.
- صفحه قطعه را نشان میدهد: مارک، پروفیل، مرحله قبلی و قدم بعدی در مسیر تولید.
- با یک دکمه بزرگ تأیید کنید.
پشت این دکمه، سیستم تغییر وضعیت همان قطعه را با نام فرد، محل و زمان ثبت میکند. سابقه فقط اضافهشونده است؛ یعنی اسکن اشتباه با یک ثبت جدید اصلاح میشود، نه با ویرایش بیصدای ثبت قبلی. این همان چیزی است که وقتی بازرس کارفرما بعداً میپرسد چه کسی این تیر را برای رنگ آزاد کرد، به کارتان میآید.
بعضی ایستگاهها بهجای قطعه تکی روی کل اسمبلی کار میکنند. در ایستگاه فیتآپ یا جوشکاری، اسکن مارک اسمبلی همه قطعههای آن را با هم جلو میبرد تا جوشکار مجبور نباشد بیست لچکی را یکییکی اسکن کند. برای وقتی هم که یک بسته کامل ورق همزمان از ایستگاه رد میشود، حالت گروهی وجود دارد.
اسکن به پروژه انتخابشده محدود است. اگر اپراتور برچسب پروژه دیگری را اسکن کند، صفحه همین را میگوید و قطعه اشتباه را جابهجا نمیکند. در کارگاهی که دو پروژه شبیه به هم کنار هم ساخته میشوند، همین یک کنترل جلوی کلی سردرگمی را میگیرد.
اگر شبکه یا برق قطع شود چه؟
کارگاه دفتر اداری نیست. وایفای کنار قفسههای آهن ضعیف است و گاهی اتصال بهکلی قطع میشود؛ با خاموشیهای برنامهریزیشده و قطعی اینترنت هم این اتفاق کم نیست. سیستم اسکنی که با قطع شبکه از کار بیفتد ظرف یک هفته کنار گذاشته میشود، چون کار متوقف نمیشود.
در استیلفلو، ایستگاه روی یک نسخه محلی از داده پروژه در خود تبلت کار میکند. اسکن اول روی دستگاه ذخیره میشود و وقتی اتصال برگشت به سرور فرستاده میشود. حرف آخر را هنوز سرور میزند: وقتی اسکنهای صفشده میرسند، به ترتیب اعمال میشوند و هر کدام که قانونی را بشکند رد میشود، مثلاً بردن قطعه به وضعیتی که یک توقف کنترل کیفیت (hold) باز جلویش را گرفته. چرایی این موضوع را مفصلتر در مقاله MES آفلاین در کف کارگاه توضیح دادهایم.
وقتی مارکها اسکن شوند چه چیزی به دست میآورید؟
اسکن کردن بخش کسلکننده ماجراست. دلیل انجامش چیزهایی است که بعد از آن ممکن میشود:
- کار در جریان واقعی. میبینید از هر اسمبلی همین حالا چند قطعه از هر ایستگاه رد شده، نه طبق گزارش جمعه گذشته.
- گلوگاهی که میشود نشانش داد. وقتی صف یک ایستگاه هر روز بلندتر میشود، قبل از اینکه به شکل تأخیر تحویل ظاهر شود در عددها پیدا است.
- درصد آمادگی هر محموله. برای هر ارسال یا فاز نصب میبینید چند درصد آماده است و کدام قطعهها جا ماندهاند.
- ردیابی برای کیفیت. همان مارک به گزارش جوش، نتایج NDT و کنترل ضخامت رنگ وصل است، پس مدارک نهایی کیفیت از روی سوابق ساخته میشود، نه از یک پوشه کاغذ پراکنده.
اگر هنوز مطمئن نیستید اصلاً به چنین سامانهای نیاز دارید، از مقاله MES چیست شروع کنید؛ ردیابی بارکدی معمولاً اولین بخشی است که ارزش انجامش را دارد.
یک برنامه عملی برای شروع
لازم نیست روز اول کل کارگاه را برچسب بزنید. این ترتیب جواب میدهد:
- یک پروژه و دو ایستگاه انتخاب کنید. برش و ارسال جفت خوبیاند: یکی اول مسیر، یکی آخرش.
- برچسب را در ایستگاه برش بزنید. همان لحظهای که قطعه از اره یا میز برش پلاسما بیرون میآید، قبل از اینکه چیزی قاطی شود.
- دو سه بارکدخوان خطی بخرید که مثل صفحهکلید کار میکنند و با دستکش و برچسب خاکی امتحانشان کنید.
- توافق کنید «انجام شد» یعنی چه در هر ایستگاه. اسکن فقط وقتی مفید است که همه در یک نقطه مشخص از کار تأیید کنند.
- بعد از دو هفته مقایسه کنید: شمارش سیستم را با شمارش فیزیکی یارد. اگر یکی بود ایستگاههای بعدی را اضافه کنید. اگر نبود، قبل از گسترش بفهمید اسکن کجا جا میافتد.
دو اشتباه رایج: چسباندن برچسب جایی که سندبلاست یا سنگزنی پاکش میکند (روی وجهی بزنید که تمیز میماند، یا بعد از بلاست دوباره چاپ کنید)، و ایستگاههایی که «برای صرفهجویی در وقت» آخر روز همه را یکجا اسکن میکنند و همان تأخیری را برمیگردانند که قرار بود حذف شود.
از کجا شروع کنیم؟
اگر مارکهای شما از قبل از مدل بیرون میآیند، سختترین بخش انجام شده؛ بقیهاش یک پرینتر، چند بارکدخوان و این انضباط است که اسکن درست همان لحظه انجام کار زده شود. اگر میخواهید ببینید برگه برچسب، صفحه ایستگاه و صف آفلاین چطور کنار هم کار میکنند، صفحه استیلفلو را ببینید یا با ما تماس بگیرید تا با یکی از نقشههای خودتان نشانتان بدهیم.
بارکد یا نشانهگذاری ماشینی؟
اگر خط CNC تیرآهن دارید، خود دستگاه میتواند روی فولاد نشانه بگذارد. هر روش نشانهای متفاوت به جا میگذارد:
- حک ضربهای (Hard stamping). قالب، حروف را در سطح فولاد میکوبد. دستگاه V631 شرکت Voortman یک واحد شمارهزن هیدرولیکی با دیسکی از ۳۶ کاراکتر به ارتفاع ۱۰ میلیمتر میپذیرد و به گفته Voortman این حروف پس از شاتبلاست و رنگآمیزی خوانا میمانند.
- خطاندازی (Scribing) و نشانهگذاری با فرز. ابزار کاربایدی خط، متن و علامت جوش را روی سطح میخراشد یا فرز میکند. دستگاه Lexington شرکت FICEP شماره قطعهای را که باید روی تیر نصب شود و کدهای جوش را روی حداکثر چهار وجه علامت میزند و عمق آن برای فولادی که گالوانیزه یا رنگ میشود قابل تنظیم است. دستگاه V704 شرکت Voortman هر چهار وجه پروفیل را در یک عبور علامتگذاری میکند.
- نشانهگذاری پلاسما. دستگاه PeddiWriter شرکت Peddinghaus با دو مشعل پلاسما مینویسد و به گفته سازنده، علامتها روی سطح شاتبلاستشده و حتی با زنگزدگی یا پوسته خوانا میمانند.
- جوهرافشان (Ink-jet). چاپ متن روی سطح سریع است و در فولاد فرو نمیرود، اما آن را در صفحههای خطوط تیرآهن بالا پیدا نکردیم؛ پس از تأمینکننده دستگاه خود بپرسید.
این علامتها از مدل میآیند. Tekla Structures فایلهای NC را در قالب DSTV مینویسد و معمولاً برای هر قطعه یک فایل. در توضیح فایل DSTV در مستندات Tekla، بلوک SI برای حک ضربهای و بلوکهای KO و PU برای نشانهگذاری آمده است و نقطههای سنبه (pop-mark) به شکل سوراخ با قطر ۰ میلیمتر در بلوک BO نوشته میشوند. تنظیمات حک ضربهای میتواند شماره پروژه، شماره لات، فاز، شماره قطعه و شماره اسمبلی را شامل شود. Tekla بهطور پیشفرض فقط برای قطعه اصلی حک ضربهای میسازد.
پس برچسب کی هنوز به کار میآید؟ علامت حکشده یا خطاندازیشده به آدم میگوید این کدام قطعه است، اما ثبت نمیکند قطعه کی از یک ایستگاه گذشت یا چه کسی روی آن کار کرد؛ این کار اسکن میخواهد. برچسب قطعههایی را هم پوشش میدهد که از خط تیرآهن رد نمیشوند، مثل ورقها و اتصالاتی که جای دیگر بریده میشوند، و قطعههای فرعی که بهطور پیشفرض حک ضربهای نمیگیرند. یک چیدمان عملی هر دو را به کار میبرد: علامت ماشینی به عنوان شناسه دائمی روی فولاد، و برچسب برای اسکن تا مرحله بلاست که اگر ردگیری باید تا ارسال ادامه پیدا کند، پس از بلاست دوباره چاپ میشود.
ردیابی قطعه همان چیزی است که هنگام فراخوان به کار میآید؛ چرا بازرسی انتهای خط عیب را دیر پیدا میکند.
اگر ممیزی ISO 3834 در پیش دارید، چکلیست سوابق جوشکاری ISO 3834 را ببینید.
پرسشهای متداول
پیسمارک (Piece Mark) در ساخت سازهٔ فولادی چیست؟
پیسمارک شناسهای است که هر قطعه روی نقشهٔ کارگاهی میگیرد، مثل B12 یا C1-pla. قطعهها به اسمبلیهایی جوش میشوند که مارک خودشان را دارند و همهٔ افراد بعدی، از جوشکار تا تیم نصب، با همین مارک میفهمند کدام قطعه کدام است. این مارک همزمان در مدل، روی کاغذ و روی خود فولاد وجود دارد.
برای برچسب پیسمارک، بارکد Code 128 بهتر است یا QR؟
معمولاً Code 128 کافی است. پیسمارک یک رشتهٔ کوتاه است و سیستم بقیهٔ اطلاعات قطعه را از قبل دارد. تقریباً هر اسکنر خطی دستی Code 128 را بدون درایور یا اپ جفتسازی و مثل ورودی کیبورد میخواند، اما QR به اسکنر دوبعدی یا دوربین گوشی نیاز دارد که با انعکاس نور، گردوغبار و دستکش مشکل دارد.
برای قطعهای با تعداد چندتایی چند برچسب لازم است؟
برای هر قطعهٔ فیزیکی یک برچسب. اگر ردیف BOM میگوید قطعهٔ B12 به تعداد ۵، پنج برچسب چاپ کنید که هر کدام همان مارک را با ۱ از ۵، ۲ از ۵ و غیره دارد. یک برچسب برای کل ردیف شمارش دستی را برمیگرداند و ممکن است ردیف پنجتایی «انجامشده» گزارش شود وقتی فقط سه قطعه از ایستگاه گذشتهاند.
کارگاه چطور ردیابی با بارکد را شروع کند؟
با یک پروژه و دو ایستگاه شروع کنید، مثلاً برش و ارسال. برچسب را همان لحظه که قطعه از اره یا پلاسما بیرون میآید بزنید، دو سه اسکنر خطی با ورودی کیبورد بخرید و با دستکش و برچسب خاکی امتحانشان کنید، تعریف «انجامشده» را در هر ایستگاه توافق کنید و بعد از دو هفته شمارش سیستم را با شمارش فیزیکی مقایسه کنید.